工业内窥镜的无损检测设计与其他无损检测技术对比
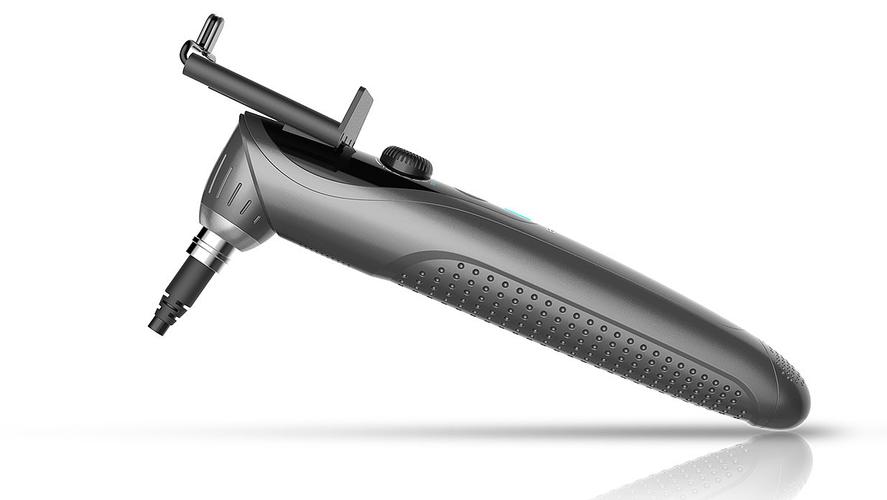
工业内窥镜作为一种重要的无损检测工具,能够在不开拆或破坏设备的情况下,对内部结构进行可视化检查。其设计核心在于如何实现真正的"无损",同时与其他无损检测技术形成互补。本文将从工业内窥镜的无损检测设计要点入手,并简要对比其他常见无损检测方法。
一、工业内窥镜的无损检测设计要点
1. 细径化与柔性插入设计
工业内窥镜的插入管直径通常控制在0.5mm至10mm之间,采用柔性材料(如钨丝编织、特氟龙涂层)制成,能够在弯曲管道、狭窄腔体内灵活穿行,避免对被测物体造成机械损伤。前端可设计可弯曲导向关节,实现360°转向,减少对孔壁的摩擦和刮擦。
2. 非接触式光学成像
采用光学镜头与CMOS/CCD图像传感器,通过照明光纤或LED光源照亮内部,实现无接触观察。避免使用可能划伤表面的硬质探头,可选配防刮擦蓝宝石玻璃保护窗,确保探头在接触式检查中也不损伤工件。
3. 低热损伤照明系统
照明光源采用冷光源(如LED或卤素灯加光纤导光),减少热量传递到被测物体,避免对热敏材料(如塑料、涂层)造成热损伤。光强度可调,适应不同反射率表面的观察需求。
4. 电磁兼容与防爆设计
对于易燃易爆环境(如石油化工管道),内窥镜需具备防爆认证,采用本安型电路设计,避免电火花引发危险。电磁屏蔽设计减少对外部设备的干扰,确保无损检测过程安全可靠。
5. 高精度测量与记录功能
集成激光测量、相位测量或立体测量功能,可在不接触的情况下测量缺陷尺寸(如裂纹长度、腐蚀深度)。搭配高清摄像和存储系统,实现检测过程的数字化记录,便于后续分析和追溯。
6. 适应性插入通道处理
在插入前需确保通道清洁,避免内窥镜将外部污染物带入设备内部。可采用保护套管或引导管,减少探头与被测表面的直接接触。对于精密部件,使用低摩擦系数的插入管材料,并控制插入力,防止损伤内壁。
7. 多功能探头集成
同一探头可集成视觉、照明、测量甚至超声测厚功能,减少多次插入带来的潜在损伤风险。例如,视频内窥镜可搭配超声探头,实现视觉与厚度检测一体化。
二、其他常见无损检测技术概述
1. 超声波检测(UT)
利用高频声波在材料中传播的反射特性,检测内部缺陷(如裂纹、气孔)。适用于金属、复合材料,可测厚度和缺陷位置,但对表面粗糙度敏感,需耦合剂。
2. 射线检测(RT)
利用X射线或γ射线穿透材料,通过胶片或数字探测器成像,检测内部体积型缺陷。适用于铸件、焊缝,但设备成本高,需辐射防护,对平面型缺陷不敏感。
3. 磁粉检测(MT)
适用于铁磁性材料表面及近表面缺陷。磁化后撒磁粉,缺陷处磁泄漏形成磁痕。操作简单、灵敏度高,但仅限铁磁性材料,需清洁表面。
4. 渗透检测(PT)
利用毛细管作用使渗透液渗入表面开口缺陷,显像后观察。适用于非多孔材料表面缺陷,成本低,但无法检测内部缺陷,且渗透液可能污染环境。
5. 涡流检测(ET)
利用电磁感应原理,通过线圈阻抗变化检测导电材料表面及近表面缺陷。适用于管材、板材在线检测,非接触、速度快,但仅限导电材料,穿透深度有限。
6. 声发射检测(AE)
监测材料在受力状态下释放的弹性波,实时检测活动性缺陷(如裂纹扩展)。适用于压力容器、管道在线监测,但需加载条件,信号解释复杂。
三、工业内窥镜检查与其他无损检测的互补关系
工业内窥镜侧重于内部表面状态的直接可视化检查,能够发现表面裂纹、腐蚀、异物、装配错误等,但无法检测内部埋藏缺陷。与其他NDT技术结合,可形成完整检测方案:先用内窥镜进行宏观检查,可疑区域再用超声或射线进一步确认;对于内窥镜无法到达的封闭区域,可采用超声导波或声发射监测。多种技术互补,提高检测的可靠性和全面性。
结论:工业内窥镜的无损检测设计需从材料、光学、热学、电磁、机械等多方面综合考虑,确保检测过程不对工件造成损伤。了解其他无损检测技术的原理与适用范围,有助于根据实际需求制定最优检测策略,实现安全、高效、全面的质量评估。
如若转载,请注明出处:http://www.zgwje.com/product/64.html
更新时间:2026-11-07 11:08:30